崩刃调机参数调整技巧解析
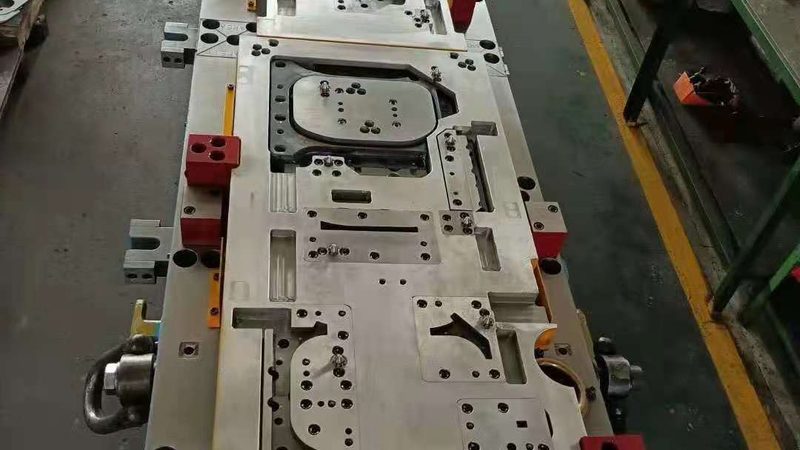
崩刃调机参数调整技巧解析
崩刃是模具制造过程中常见的问题之一,它不仅影响模具的精度和寿命,还可能对产品质量造成严重影响。那么,当模具出现崩刃时,我们应该如何调整调机参数呢?本文将为您详细解析崩刃调机参数的调整方向。
一、崩刃原因分析
1. 模具材料硬度不足:模具材料硬度不够,容易在加工过程中产生崩刃。
2. 加工工艺不当:加工过程中,切削力过大、切削速度过快或冷却润滑不当,都可能导致崩刃。
3. 模具设计不合理:模具设计不合理,如型腔、型芯形状不合适,也会导致崩刃。
4. 调机参数设置不当:调机参数设置不合理,如压力过大、速度过快等,也可能引起崩刃。
二、崩刃调机参数调整方向
1. 调整压力:适当降低锁模力,减轻模具受力,减少崩刃发生的可能性。
2. 调整速度:降低注射速度和模具闭合速度,减少切削力,降低崩刃风险。
3. 调整冷却系统:优化冷却系统,确保模具在加工过程中充分冷却,降低模具温度,减少崩刃。
4. 调整润滑系统:选用合适的润滑剂,提高模具加工过程中的润滑效果,减少切削力,降低崩刃。
5. 调整模具材料:选用硬度更高的模具材料,提高模具抗崩刃能力。
6. 优化模具设计:根据实际生产需求,对模具进行优化设计,降低崩刃风险。
三、注意事项
1. 调整参数时,要综合考虑模具材料、加工工艺、模具设计等因素,确保调整效果。
2. 调整参数后,要进行试模验证,确保模具性能满足生产需求。
3. 定期对模具进行维护保养,及时发现并解决潜在问题,延长模具使用寿命。
总之,崩刃调机参数的调整是一个复杂的过程,需要综合考虑多个因素。通过合理调整压力、速度、冷却系统、润滑系统等参数,可以有效降低崩刃风险,提高模具精度和寿命。在实际生产过程中,我们要不断总结经验,优化调机参数,确保模具性能稳定。
本文由 深圳市耀宏欣模具有限公司 整理发布。