顶白调机参数调整:精准把握的要点**
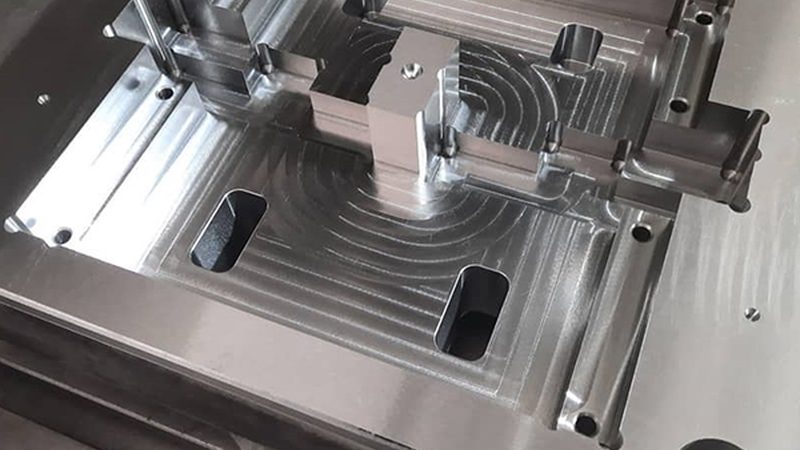
**顶白调机参数调整:精准把握的要点**
**一、顶白现象解析**
在模具制造过程中,顶白现象是常见的一种问题,它指的是模具在注塑过程中,由于压力不均或模具设计不合理,导致产品表面出现白色或发白的区域。这种现象不仅影响产品的外观质量,还可能影响产品的使用寿命。
**二、调机参数的方向选择**
1. **压力调整**:首先,检查注塑机的压力设置。如果压力过低,可能导致材料无法完全填充型腔,从而产生顶白。此时,应适当增加压力。反之,如果压力过高,可能造成材料过度填充,导致顶白。因此,压力的调整应根据材料的流动性和模具的具体情况进行。
2. **速度调整**:注塑速度的调整同样重要。过快的速度可能导致材料流动不均,而太慢的速度则可能造成过热。合理的速度应确保材料在型腔内均匀流动。
3. **温度调整**:材料的温度也是影响顶白的关键因素。通常,材料的熔融温度应略高于模具温度,以避免材料在冷却过程中收缩过快,导致顶白。
4. **冷却时间**:冷却时间的调整也是关键。过短的冷却时间可能导致材料未完全固化就脱离模具,形成顶白。而冷却时间过长,则可能导致产品表面出现冷流痕。
**三、注意事项**
1. **模具设计**:模具的设计也是防止顶白的关键。合理的模具设计应确保材料在型腔内均匀流动,避免压力不均。
2. **材料选择**:不同材料的流动性和收缩率不同,选择合适的材料对于避免顶白至关重要。
3. **试模与调整**:在注塑过程中,应密切关注产品的外观和尺寸,及时调整参数,以确保产品质量。
**四、总结**
顶白调机参数的调整是一个复杂的过程,需要综合考虑多个因素。通过合理调整压力、速度、温度和冷却时间,结合合理的模具设计和材料选择,可以有效避免顶白现象,提高产品的质量。
本文由 深圳市耀宏欣模具有限公司 整理发布。