冲压件翘曲变形的调模技巧解析
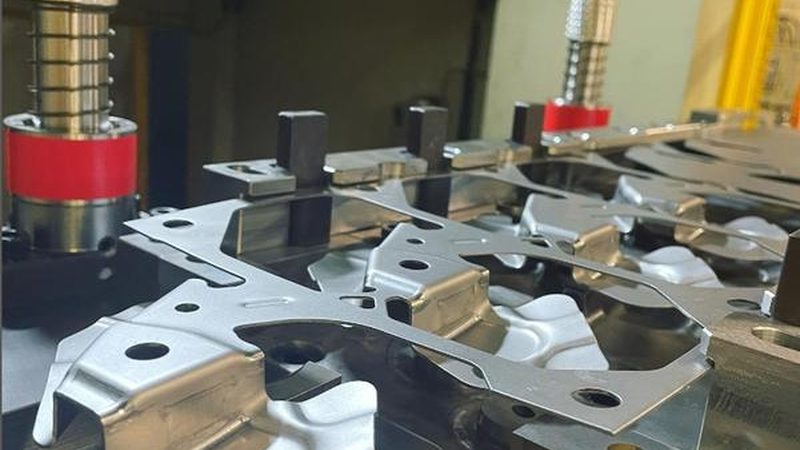
冲压件翘曲变形的调模技巧解析
一、翘曲变形的原因分析
在冲压件的生产过程中,翘曲变形是一个常见的问题。它不仅影响产品的外观质量,还可能影响产品的使用性能。翘曲变形的原因主要有以下几点:
1. 材料性能:不同材料的弹性模量和屈服强度不同,容易导致翘曲变形。 2. 模具设计:模具结构不合理、分型面设计不当等,容易造成翘曲变形。 3. 冲压工艺:冲压速度、压力、润滑条件等参数设置不当,容易导致翘曲变形。 4. 设备因素:冲压设备的精度、稳定性等,也会对翘曲变形产生影响。
二、调模方法及要点
针对冲压件翘曲变形,以下是一些调模方法及要点:
1. 材料选择:根据产品要求和冲压工艺,选择合适的材料。对于易变形材料,可以适当增加厚度或采用预拉伸工艺。
2. 模具设计优化: a. 分型面设计:合理设计分型面,确保冲压件在脱模时能够顺利脱离模具。 b. 型腔设计:优化型腔结构,减少材料流动和应力集中,降低翘曲变形风险。 c. 斜顶、行位、滑块等设计:合理设置斜顶、行位、滑块等,确保冲压件在脱模过程中平稳过渡。
3. 冲压工艺调整: a. 冲压速度:适当降低冲压速度,减少材料流动和应力集中。 b. 压力:合理设置压力,避免过度变形。 c. 润滑:采用合适的润滑剂,减少摩擦,降低翘曲变形。
4. 设备因素: a. 冲压设备精度:确保冲压设备的精度,降低翘曲变形风险。 b. 设备稳定性:提高冲压设备的稳定性,减少因设备振动引起的翘曲变形。
三、调模案例分析
以下是一个调模案例,供参考:
某企业生产一款汽车内饰件,在冲压过程中发现产品存在翘曲变形问题。经过分析,发现原因如下:
1. 材料性能:该材料易变形,弹性模量较低。 2. 模具设计:型腔结构不合理,导致材料流动和应力集中。 3. 冲压工艺:冲压速度较快,压力设置过高。
针对以上问题,采取以下措施进行调模:
1. 材料选择:更换为弹性模量较高的材料。 2. 模具设计优化:优化型腔结构,减少材料流动和应力集中。 3. 冲压工艺调整:降低冲压速度,调整压力设置。
经过调模后,产品翘曲变形问题得到有效解决。
四、总结
冲压件翘曲变形是冲压生产过程中常见的问题,通过分析原因、优化模具设计、调整冲压工艺等措施,可以有效解决翘曲变形问题。在实际生产中,应根据具体情况进行综合分析和调整,以确保产品质量。