注塑件飞边成因探析**
**注塑件飞边成因探析**
一、飞边的定义与常见现象
飞边,在注塑件制造过程中,指的是在产品边缘或转角处出现的多余材料形成的凸起。这种现象在注塑行业中较为常见,给后续的加工和装配带来不便,甚至影响产品的整体性能。
二、飞边形成的主要原因
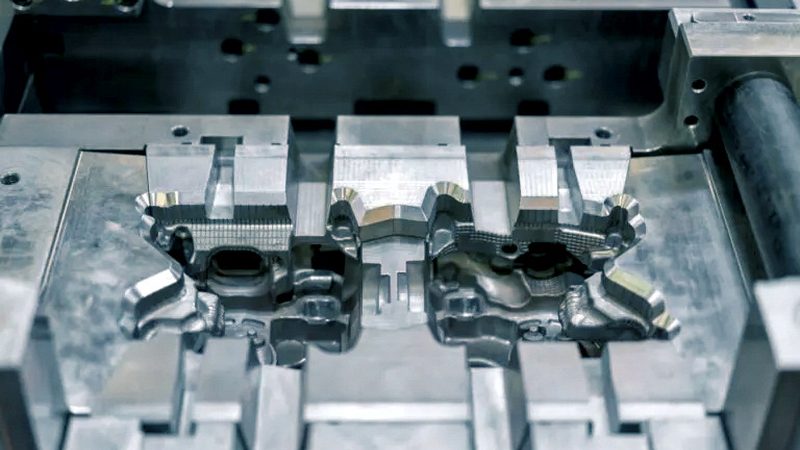
1. **模具设计不合理**:模具的型腔设计、分型面设计、冷却系统设计等不合理,会导致注塑过程中材料流动不均匀,从而在边缘或转角处形成飞边。
2. **材料流动性差**:注塑材料的选择和温度控制不当,会导致材料流动性差,难以填充模具的各个角落,形成飞边。
3. **注射压力和速度控制不当**:注射压力和速度过高,会使材料在模具内快速流动,产生冲击力,导致材料堆积在边缘形成飞边。
4. **模具温度控制不均**:模具温度的不均匀会导致材料在模具内的冷却速度不一致,从而影响材料的收缩和变形,产生飞边。
三、解决飞边的措施
1. **优化模具设计**:通过优化型腔设计、分型面设计、冷却系统设计等,提高模具的制造精度和材料流动性,减少飞边的产生。
2. **选择合适的注塑材料**:根据注塑件的要求,选择合适的注塑材料,并控制好材料的温度,以提高材料的流动性。
3. **调整注射参数**:合理控制注射压力和速度,避免过高或过快的注射,减少材料在模具内的冲击和堆积。
4. **优化模具温度控制**:通过优化模具温度控制,使材料在模具内的冷却速度均匀,减少因冷却不均导致的飞边。
四、总结
注塑件飞边的产生是一个复杂的过程,涉及多个因素。通过合理的设计、材料选择、参数调整和温度控制,可以有效减少飞边的产生,提高注塑件的质量。
本文由 深圳市耀宏欣模具有限公司 整理发布。