拉伤调机参数调整攻略:揭秘模具生产中的关键技巧
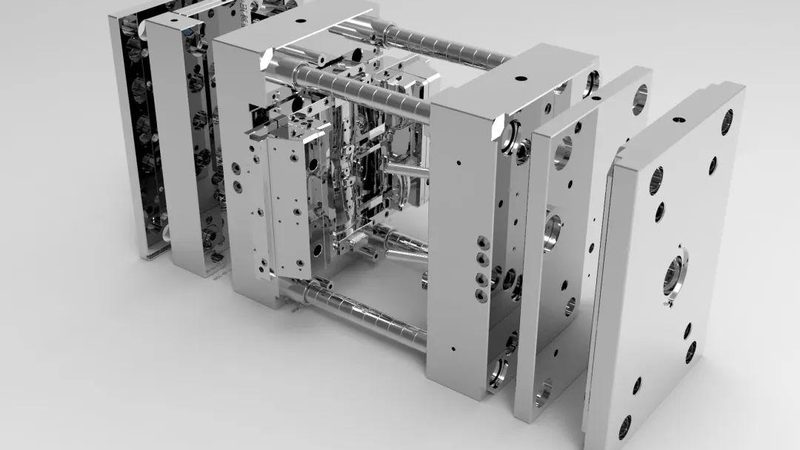
标题:拉伤调机参数调整攻略:揭秘模具生产中的关键技巧
一、拉伤现象解析
在模具生产过程中,拉伤是常见的问题之一。拉伤指的是模具在注塑过程中,由于应力集中导致塑料变形,最终形成裂纹或断裂的现象。拉伤不仅影响产品质量,还可能缩短模具使用寿命。因此,掌握拉伤调机参数的调整技巧至关重要。
二、拉伤调机参数调整原则
1. 优先调整注射压力:注射压力是影响拉伤的关键因素之一。在调整时,应逐步增加注射压力,观察塑料流动状态,直至达到最佳状态。
2. 调整注射速度:注射速度对塑料流动性和模具应力分布有较大影响。在调整时,应根据塑料的流动性能和模具结构,选择合适的注射速度。
3. 优化模具冷却系统:冷却系统对模具温度控制至关重要。在调整时,应确保冷却水道畅通,冷却均匀,降低模具温度。
三、拉伤调机参数调整步骤
1. 检查模具结构:首先,检查模具结构是否存在应力集中、冷却不均匀等问题,如有,需进行优化设计。
2. 调整注射压力:在保证塑料流动性良好、模具不变形的前提下,逐步增加注射压力。
3. 调整注射速度:根据塑料流动性能和模具结构,选择合适的注射速度。
4. 优化模具冷却系统:确保冷却水道畅通,冷却均匀,降低模具温度。
5. 试模验证:在调整完成后,进行试模验证,观察塑料流动状态和模具应力分布,如存在问题,需重新调整。
四、拉伤调机参数调整注意事项
1. 避免过度调整:在调整过程中,应避免过度调整注射压力、注射速度等参数,以免影响产品质量和模具寿命。
2. 重视模具维护:定期对模具进行维护,如清洗、润滑等,以确保模具性能稳定。
3. 数据记录与分析:在调整过程中,记录相关参数和试模结果,以便进行分析和总结,为后续生产提供参考。
五、总结
拉伤调机参数的调整是模具生产过程中的关键环节。通过合理调整注射压力、注射速度和模具冷却系统,可以有效避免拉伤现象,提高产品质量和模具使用寿命。在调整过程中,需注意避免过度调整、重视模具维护和数据记录与分析。