冲压件顶白现象解析与调模策略
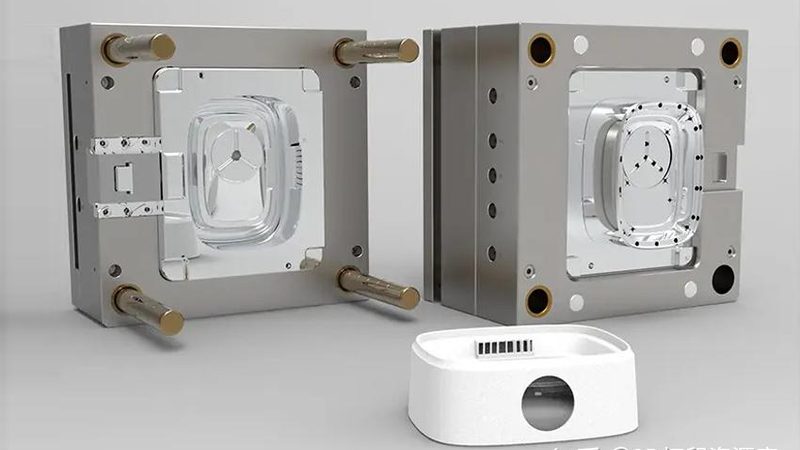
冲压件顶白现象解析与调模策略
一、冲压件顶白现象概述
在冲压件的生产过程中,顶白现象是常见的一种质量问题。顶白指的是在冲压件的表面出现白色或银白色的斑点,这种斑点通常是由于材料在冲压过程中受到过大的压力或温度过高导致的。顶白不仅影响产品的外观质量,还可能影响产品的使用寿命和性能。
二、顶白现象产生原因
1. 材料选择不当:不同材质的钢材对冲压工艺的适应性不同,如果选用不适合冲压的钢材,容易在冲压过程中产生顶白现象。
2. 冲压模具设计不合理:模具的设计直接影响到冲压件的成形质量。如果模具设计不合理,如型腔深度过浅、拔模角过大等,都可能导致顶白。
3. 冲压工艺参数设置不当:冲压过程中的压力、速度、温度等参数设置不当,也会导致材料表面产生顶白。
4. 设备维护保养不到位:冲压设备如压力机、模具等如果维护保养不到位,也会影响冲压件的质量。
三、调模策略
1. 优化材料选择:根据产品的使用要求和冲压工艺,选择合适的钢材,提高材料的可冲压性。
2. 优化模具设计:根据材料特性和产品要求,合理设计模具的型腔深度、拔模角等参数,确保模具能够顺利地完成冲压成形。
3. 调整冲压工艺参数:根据材料和模具的特点,合理设置冲压过程中的压力、速度、温度等参数,避免材料表面产生过大的应力。
4. 加强设备维护保养:定期对冲压设备进行检查和保养,确保设备的正常运行。
四、案例分析
以某汽车零部件厂为例,该厂在批量生产汽车内饰件时,发现部分产品表面出现了顶白现象。经过分析,发现是由于模具设计不合理和冲压工艺参数设置不当导致的。通过优化模具设计,调整冲压工艺参数,最终解决了顶白问题,提高了产品的质量。
总结
冲压件顶白现象是影响产品质量的重要因素之一。通过分析顶白现象的产生原因,采取相应的调模策略,可以有效提高冲压件的质量。在实际生产中,应根据具体情况进行综合分析和调整,确保冲压件的质量达到预期要求。