模具缩水调机:参数调整的关键技巧解析
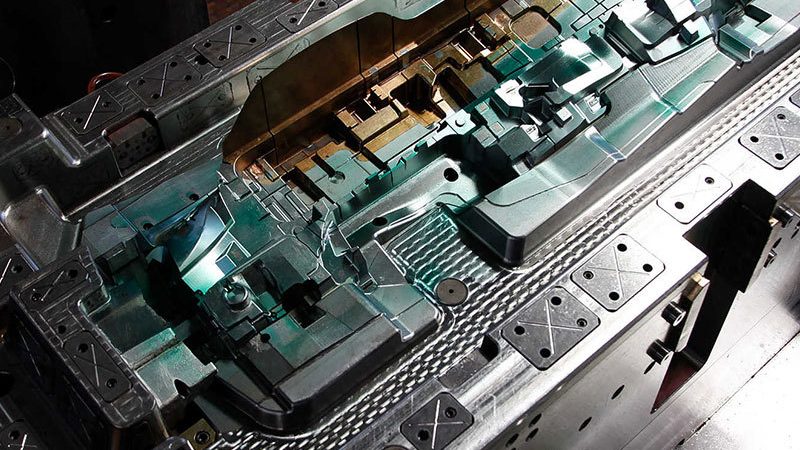
标题:模具缩水调机:参数调整的关键技巧解析
一、缩水现象解析
在模具制造过程中,缩水是常见的问题之一。缩水是指模具产品在冷却过程中由于收缩率不一致而导致的尺寸变化。这种现象会导致产品尺寸不符合公差要求,影响产品质量。
二、调机参数调整方向
1. 材料收缩率调整
首先,需要了解模具材料的收缩率。不同材料的收缩率不同,如钢、铝等。在调机时,应根据材料的收缩率调整模具的尺寸,确保产品在冷却后的尺寸符合公差要求。
2. 冷却系统调整 冷却系统对模具缩水有重要影响。在调机时,应检查冷却系统的冷却速度和冷却均匀性。若冷却速度过快或冷却不均匀,可能导致产品局部收缩过快,产生缩水现象。因此,调整冷却系统的参数,如冷却水流量、温度等,是解决缩水问题的关键。
3. 模具结构调整 模具结构对缩水也有一定影响。在调机时,应检查模具的型腔、型芯、分型面等关键部位的尺寸和形状。若存在偏差,可能导致产品在冷却过程中产生缩水。因此,调整模具结构,确保其尺寸和形状符合设计要求,是解决缩水问题的有效方法。
三、常见缩水调机误区
1. 忽视材料收缩率
有些调机人员忽视材料收缩率的影响,导致模具尺寸调整不准确,无法解决缩水问题。
2. 冷却系统调整不当 部分调机人员对冷却系统的调整不够重视,导致冷却速度过快或冷却不均匀,加剧缩水现象。
3. 模具结构调整不到位 有些调机人员对模具结构的调整不够细致,导致产品在冷却过程中产生缩水。
四、总结
模具缩水调机参数调整是一个复杂的过程,需要综合考虑材料收缩率、冷却系统、模具结构等因素。通过合理调整这些参数,可以有效解决模具缩水问题,提高产品质量。在调机过程中,应注意避免常见误区,确保调机效果。
本文由 深圳市耀宏欣模具有限公司 整理发布。