注塑流痕成因解析与快速解决方案**
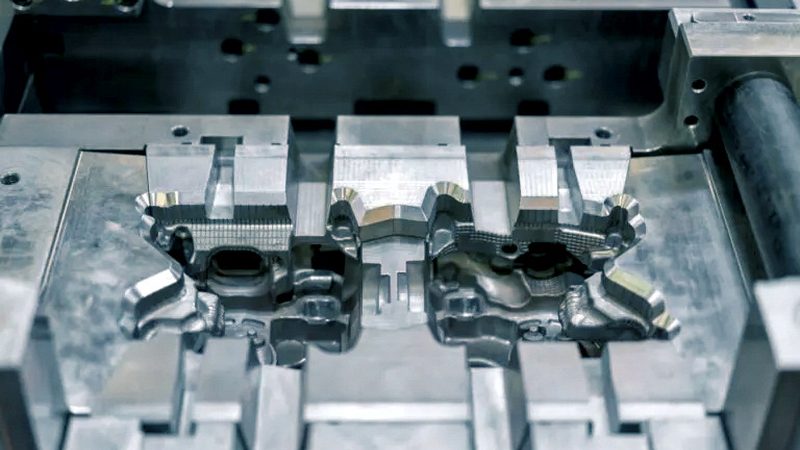
**注塑流痕成因解析与快速解决方案**
**注塑流痕是什么?**
注塑流痕,顾名思义,是指在注塑成型过程中,由于塑料熔体流动不均,在模具表面形成的连续或断续的线状痕迹。这种缺陷不仅影响产品外观,还可能影响产品的性能和使用寿命。
**流痕成因分析**
1. **熔体温度控制不当**:熔体温度过高或过低都会导致流痕的产生。温度过高,熔体流动性增强,但易产生过度的流动;温度过低,熔体流动性差,难以填充模具型腔。 2. **模具设计问题**:模具型腔设计不合理,如流道设计不当、浇口位置不佳等,会导致熔体流动不均。 3. **注塑参数设置**:注塑速度、压力、保压时间等参数设置不当,也会引起熔体流动不均,形成流痕。
**快速解决流痕的方法**
1. **调整熔体温度**:根据塑料材料和产品要求,合理调整熔体温度。通常情况下,熔体温度应略高于塑料的熔点。 2. **优化模具设计**:重新设计模具型腔,确保流道设计合理,浇口位置合适。必要时,可增加冷却水道,提高模具冷却效率。 3. **调整注塑参数**:根据产品要求和塑料特性,优化注塑速度、压力、保压时间等参数。通过调整这些参数,可以改善熔体流动,减少流痕的产生。 4. **采用特殊工艺**:如使用热流道技术,可以减少熔体在模具内的流动距离,提高熔体填充均匀性;采用多级注塑技术,可以控制熔体流动速度,减少流痕的产生。
**流痕的预防措施**
1. **严格材料控制**:选择合适的塑料材料,确保材料性能符合产品要求。 2. **加强模具维护**:定期检查模具,确保模具表面光滑,无磨损。 3. **优化注塑工艺**:根据产品要求和塑料特性,优化注塑工艺参数,确保熔体流动均匀。
通过以上方法,可以有效解决注塑流痕问题,提高产品质量。在实际生产过程中,应根据具体情况灵活运用,以达到最佳效果。