缺胶现象:模具还是调机?揭秘模具制造中的关键问题
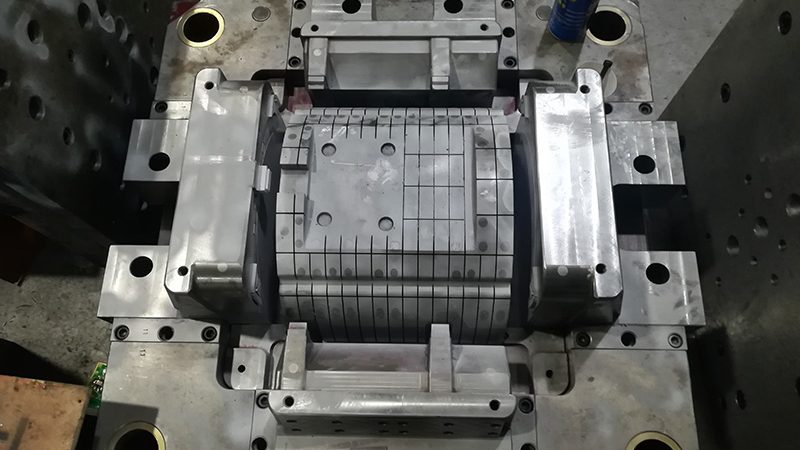
标题:缺胶现象:模具还是调机?揭秘模具制造中的关键问题
一、缺胶现象的常见表现
在模具制造过程中,缺胶现象是生产过程中常见的问题之一。缺胶指的是在注塑成型过程中,塑料熔体未能完全填充模具型腔,导致产品表面出现空洞或凹陷。这种现象不仅影响产品的外观质量,还可能影响产品的性能和使用寿命。
二、缺胶原因分析
缺胶现象可能由模具问题或调机问题引起。以下是两种可能的原因:
1. 模具问题 (1)型腔设计不合理:型腔过深、过窄或型腔内壁有尖角,导致塑料熔体难以填充。 (2)模具材料选择不当:模具材料的热稳定性、强度和耐磨性不足,导致模具在使用过程中变形或磨损。 (3)模具加工精度不高:型腔尺寸、形状和位置精度不足,导致塑料熔体填充不均匀。
2. 调机问题 (1)注射压力不足:注射压力过低,导致塑料熔体无法充分填充型腔。 (2)注射速度不当:注射速度过快或过慢,导致塑料熔体填充不均匀。 (3)模具温度控制不当:模具温度过高或过低,影响塑料熔体的流动性和冷却速度。
三、如何判断缺胶原因
1. 观察产品表面缺陷:根据产品表面的缺陷特征,初步判断是模具问题还是调机问题。
2. 分析模具结构:检查模具型腔设计、材料选择和加工精度,判断是否存在模具问题。
3. 调机参数分析:分析注射压力、注射速度和模具温度等调机参数,判断是否存在调机问题。
四、预防措施
1. 优化模具设计:合理设计型腔形状、尺寸和位置,提高模具的填充性能。
2. 选择合适的模具材料:根据产品要求和加工工艺,选择具有良好热稳定性、强度和耐磨性的模具材料。
3. 提高模具加工精度:严格控制模具加工过程中的尺寸、形状和位置精度。
4. 优化调机参数:合理设置注射压力、注射速度和模具温度等调机参数,确保塑料熔体充分填充型腔。
五、总结
缺胶现象是模具制造过程中常见的问题,可能由模具问题或调机问题引起。通过分析产品表面缺陷、模具结构和调机参数,可以判断缺胶原因,并采取相应的预防措施。在模具制造过程中,关注模具设计和调机参数,有助于提高产品质量和生产效率。