电池壳拉伤修复:专业分析及实操步骤
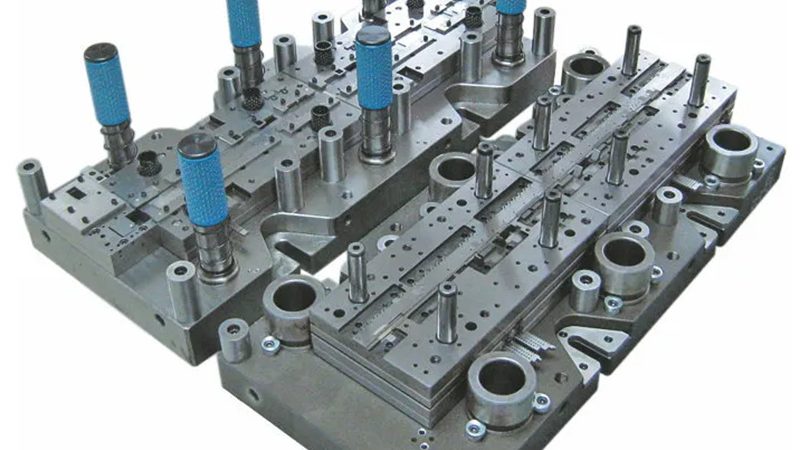
电池壳拉伤修复:专业分析及实操步骤
电池壳拉伤的原因分析 电池壳拉伤的主要原因包括:模具设计不合理,如型腔深度过深、拔模角过小;模具制造精度不足,如型腔表面粗糙度、尺寸公差超差;生产过程中操作不当,如脱模力过大、冷却不均匀等。
拉伤电池壳的初步判断方法 1. 观察拉伤的形态,如表面裂纹、变形等;2. 检查拉伤的位置,通常在脱模困难的位置;3. 评估拉伤的严重程度,轻微拉伤可修复,严重则需更换模具;4. 分析生产环境,如温度、湿度等对拉伤的影响。
电池壳拉伤的修复步骤 1. 检查模具,确定拉伤的具体原因;2. 根据原因调整模具设计,如增大拔模角、改善型腔形状等;3. 检查模具制造精度,必要时进行修复或更换;4. 调整生产过程,如控制脱模力、优化冷却系统等;5. 重新试模,验证修复效果。
拉伤电池壳修复时的注意事项 1. 修复过程中要确保安全,避免操作失误导致二次损伤;2. 修复后要对模具进行全面的检查,确保修复效果;3. 优化生产流程,减少类似问题的发生;4. 加强员工培训,提高操作技能;5. 定期对模具进行维护保养,延长模具使用寿命。
实际案例分析 某电池壳生产厂在生产过程中发现部分电池壳出现拉伤现象,通过以上步骤进行修复。首先,检查模具,发现型腔深度过深,拔模角过小,导致脱模时材料受到过大的拉力。其次,调整模具设计,增大拔模角,改善型腔形状。最后,优化生产流程,控制脱模力,调整冷却系统。修复后,电池壳拉伤问题得到有效解决。
本文由 深圳市耀宏欣模具有限公司 整理发布。