冲压件断差调模:揭秘解决之道
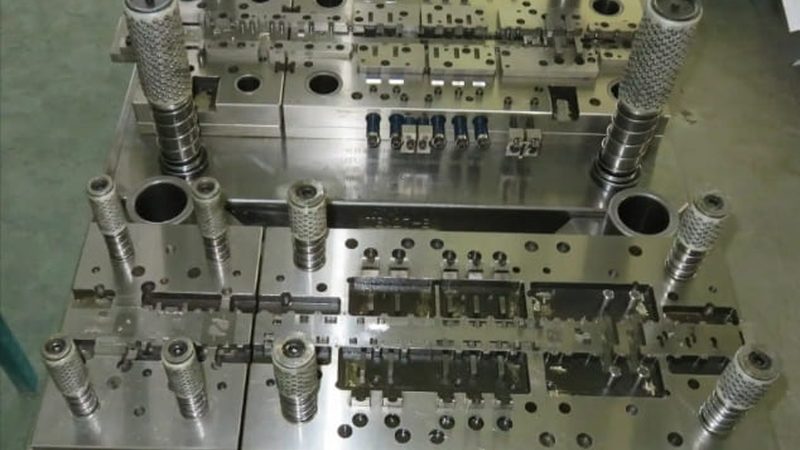
冲压件断差调模:揭秘解决之道
一、断差现象解析
在冲压件生产过程中,断差现象是常见的问题之一。所谓断差,指的是冲压件在尺寸、形状、位置等方面存在偏差,影响产品质量和装配性能。断差产生的原因有很多,如模具设计不合理、材料选用不当、加工工艺不规范等。
二、调模原则
针对冲压件断差问题,调模是解决之道。调模原则如下:
1. 分析断差原因:首先,要找出断差产生的原因,如模具设计、材料、加工工艺等。
2. 确定调模方向:根据断差原因,确定调模方向,如调整模具尺寸、修改加工工艺等。
3. 制定调模方案:根据调模方向,制定详细的调模方案,包括调整内容、调整方法、调整顺序等。
4. 实施调模:按照调模方案,对模具进行实际调整。
5. 检验效果:调整完成后,对冲压件进行检验,确保断差问题得到解决。
三、调模方法
1. 调整模具尺寸:根据断差原因,对模具进行尺寸调整。如模具间隙过大,可适当减小间隙;模具间隙过小,可适当增大间隙。
2. 修改加工工艺:针对加工工艺不规范的问题,修改加工工艺,如调整加工参数、优化加工路线等。
3. 选用合适材料:针对材料选用不当的问题,选用合适的材料,提高冲压件的性能。
4. 优化模具设计:针对模具设计不合理的问题,优化模具设计,如调整型腔、型芯、分型面等。
四、注意事项
1. 调模前,要充分了解断差原因,确保调模方向的准确性。
2. 调模过程中,要严格按照调模方案执行,确保调整效果。
3. 调模完成后,要对冲压件进行严格检验,确保断差问题得到解决。
4. 定期对模具进行保养和维护,延长模具使用寿命。
通过以上方法,可以有效解决冲压件断差问题,提高产品质量和装配性能。在实际生产中,要根据具体情况灵活运用,确保调模效果。
本文由 深圳市耀宏欣模具有限公司 整理发布。