熔接痕调机参数调整技巧:如何优化模具性能**
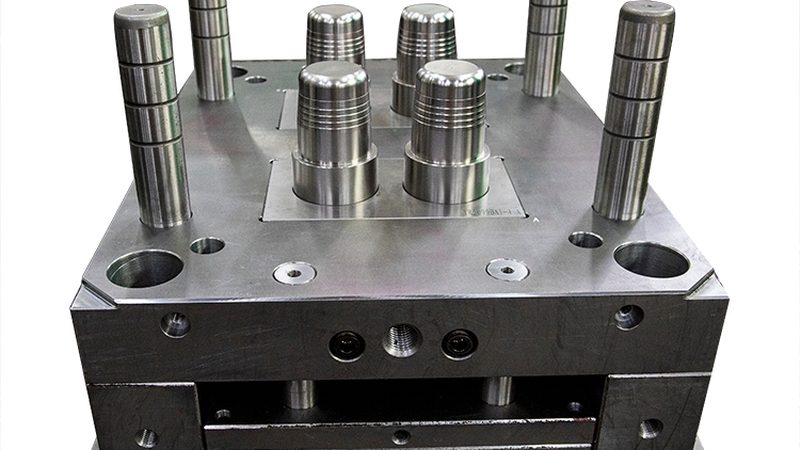
**熔接痕调机参数调整技巧:如何优化模具性能**
**熔接痕产生的原因分析**
在模具制造过程中,熔接痕是常见的问题之一。熔接痕的产生通常与模具的调机参数设置不当有关。为了解决这一问题,首先需要了解熔接痕产生的原因。熔接痕的产生主要与以下因素有关:
1. **模具温度控制不当**:模具温度过高或过低都会导致熔接痕的产生。 2. **注射压力不足**:注射压力不足会导致塑料在模具内流动不畅,从而产生熔接痕。 3. **模具流道设计不合理**:流道设计不合理会导致塑料流动不均匀,增加熔接痕的产生概率。 4. **模具材料选择不当**:模具材料的热稳定性差,容易产生熔接痕。
**熔接痕调机参数调整方向**
针对熔接痕产生的原因,我们可以从以下几个方面调整调机参数:
1. **调整模具温度**:根据塑料的熔融温度和模具材料的热稳定性,合理设置模具温度。通常情况下,模具温度应略高于塑料的熔融温度。 2. **调整注射压力**:根据塑料的流动性能和模具结构,合理设置注射压力。注射压力应足够大,以保证塑料在模具内充分流动。 3. **优化模具流道设计**:合理设计模具流道,确保塑料在模具内流动均匀,减少熔接痕的产生。 4. **选择合适的模具材料**:选择热稳定性好、耐磨性强的模具材料,以提高模具的使用寿命。
**具体调整方法**
以下是一些具体的调整方法:
1. **调整模具温度**:通过调整模具加热器和冷却器的功率,控制模具温度。在实际操作中,可以采用分段加热和冷却的方式,以实现更精确的温度控制。 2. **调整注射压力**:通过调整注射泵的转速和注射速度,控制注射压力。在实际操作中,可以采用逐步增加注射压力的方式,以观察熔接痕的变化。 3. **优化模具流道设计**:根据塑料的流动性能和模具结构,优化模具流道设计。例如,可以采用多级流道设计,以减少塑料流动的阻力。 4. **选择合适的模具材料**:根据塑料的熔融温度和模具的使用环境,选择合适的模具材料。例如,对于高温使用的模具,可以选择H13、S136等高温合金材料。
**总结**
通过合理调整熔接痕调机参数,可以有效减少熔接痕的产生,提高模具的性能。在实际操作中,应根据具体情况进行调整,以达到最佳效果。