压铸件缩水之谜:揭秘其产生的根本原因
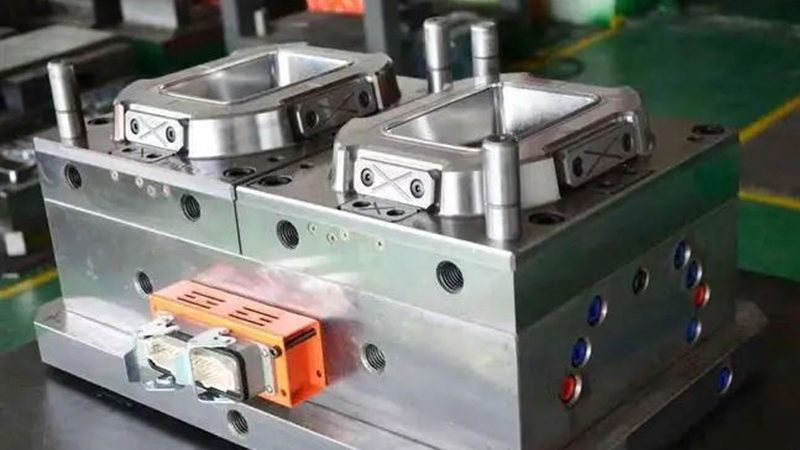
标题:压铸件缩水之谜:揭秘其产生的根本原因
一、缩水现象的普遍性
在压铸件的生产过程中,缩水现象是一个常见的问题。许多模具工程师和生产主管都会遇到这样的情况:产品在冷却固化后,出现尺寸小于设计要求的缩水现象。这不仅影响了产品的外观质量,还可能影响其功能性能。
二、缩水产生的根本原因
1. 材料因素
压铸件缩水的主要原因是材料在冷却过程中的收缩。不同材料的收缩率不同,如锌合金、铝合金、镁合金等,其收缩率依次递减。此外,材料的化学成分、热处理工艺等也会影响其收缩率。
2. 模具设计因素
模具设计不合理是导致压铸件缩水的重要原因。例如,型腔设计不合理、冷却系统设计不合理、浇注系统设计不合理等,都会导致材料在冷却过程中产生不均匀的收缩,从而产生缩水现象。
3. 浇注系统因素
浇注系统的设计对压铸件的缩水也有很大影响。浇注系统的形状、尺寸、位置等都会影响材料的流动和冷却速度,进而影响缩水程度。
4. 浇注工艺因素
浇注温度、浇注速度、浇注压力等浇注工艺参数对压铸件的缩水也有一定影响。不当的浇注工艺会导致材料在冷却过程中产生不均匀的收缩,从而产生缩水现象。
三、解决缩水问题的方法
1. 优化模具设计
针对型腔、冷却系统、浇注系统等方面进行优化设计,使材料在冷却过程中收缩均匀,从而减少缩水现象。
2. 选用合适的材料
根据产品要求,选择收缩率合适的材料,并在生产过程中进行适当的热处理,以降低缩水率。
3. 优化浇注工艺
合理设置浇注温度、浇注速度、浇注压力等工艺参数,确保材料在冷却过程中收缩均匀。
4. 严格控制生产过程
在生产过程中,严格控制各环节的工艺参数,确保压铸件质量。
四、总结
压铸件缩水是一个复杂的问题,涉及材料、模具设计、浇注系统、浇注工艺等多个方面。通过优化设计、选用合适材料、优化浇注工艺和严格控制生产过程,可以有效减少压铸件缩水现象,提高产品质量。
本文由 深圳市耀宏欣模具有限公司 整理发布。